1. የሚሰራ ጋዝ
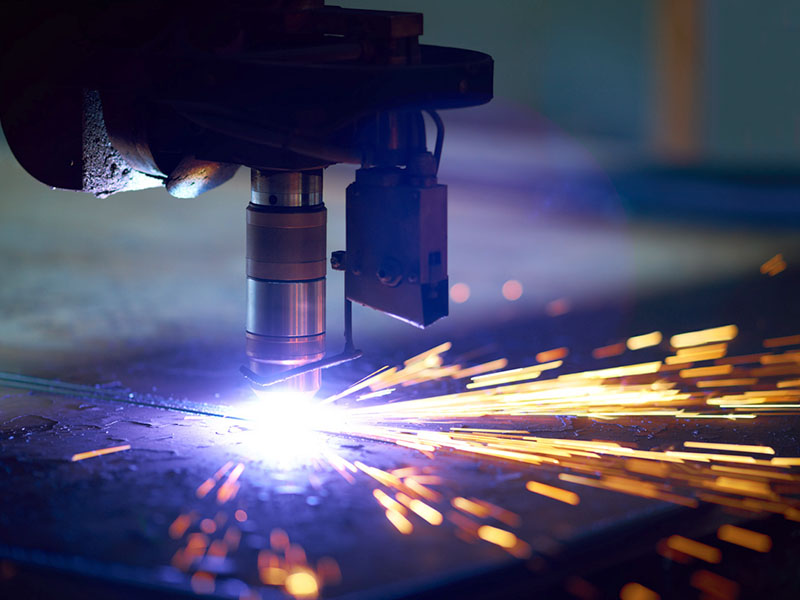
የሚሠራው ጋዝ እና ፍሰት መጠን የመቁረጫውን ጥራት የሚጎዳው ዋና መለኪያ ነው. በአሁኑ ጊዜ የአየር ፕላዝማ መቆራረጥ አጠቃላይ አጠቃቀም ከብዙ የሥራ ጋዞች ውስጥ አንዱ ብቻ ነው. በአንጻራዊነት ዝቅተኛ የአጠቃቀም ዋጋ ምክንያት በሰፊው ጥቅም ላይ ይውላል. ውጤቱ በእርግጥ ይጎድላል. የሚሠራው ጋዝ ጋዝ እና ረዳት ጋዝ ያካትታል. አንዳንድ መሳሪያዎች ደግሞ አርክ መነሻ ጋዝ ያስፈልጋቸዋል. ብዙውን ጊዜ ተገቢውን ሥራ እንደ የመቁረጫ ቁሳቁስ, ውፍረት እና የመቁረጥ ዘዴ ይመረጣል. ጋዝ. ጋዝ የፕላዝማ ጄት መፈጠሩን ማረጋገጥ ብቻ ሳይሆን በቆርጡ ውስጥ ያለው የቀለጠ ብረት እና ኦክሳይድ መወገዱን ማረጋገጥ አለበት. ከመጠን በላይ የጋዝ ፍሰት ተጨማሪ ቅስት ሙቀትን ያስወግዳል, የጄቱ ርዝመት አጭር ያደርገዋል, በዚህም ምክንያት የመቁረጥ አቅም ይቀንሳል እና የአርክ አለመረጋጋት; በጣም ትንሽ የጋዝ ፍሰት የፕላዝማ ቅስት ቀጥ ብሎ እንዲጠፋ እና እንዲቆራረጥ ያደርገዋል. ጥልቀቱ ጥልቀት የሌለው ይሆናል, እና ጥቀርሻ ለማምረት ቀላል ነው; ስለዚህ, የጋዝ ፍሰቱ ከተቆራረጠ ጅረት እና ፍጥነት ጋር በጥሩ ሁኔታ መመሳሰል አለበት. የአሁኑ የፕላዝማ መቁረጫ ማሽኖች ፍሰቱን ለመቆጣጠር በአብዛኛው በጋዝ ግፊት ላይ የተመሰረተ ነው, ምክንያቱም የችቦው ቀዳዳ ሲስተካከል, የጋዝ ግፊቱም የፍሰት መጠን ይቆጣጠራል. የተወሰነውን ውፍረት ለመቁረጥ ጥቅም ላይ የሚውለው የጋዝ ግፊት ብዙውን ጊዜ በደንበኛው በሚሰጠው መረጃ መሰረት ይመረጣል. ሌሎች ልዩ አፕሊኬሽኖች ካሉ, የጋዝ ግፊቱን በትክክለኛው የመቁረጥ ሙከራ መወሰን ያስፈልጋል.
በብዛት ጥቅም ላይ የሚውሉት የሥራ ጋዞች: argon, ናይትሮጅን, ኦክስጅን, አየር, H35, argon-ናይትሮጅን ቅልቅል ጋዝ, ወዘተ.
ሀ አየር በድምጽ መጠን 78% ናይትሮጅን ይይዛል, ስለዚህ በአየር መቆረጥ የሚፈጠረው ጥቀርሻ ከናይትሮጅን ጋር ሲቆረጥ በጣም ተመሳሳይ ነው; አየሩ በድምጽ መጠን 21% ኦክስጅንን ይይዛል። ኦክስጅን በመኖሩ ምክንያት አየር ለመቁረጥ ያገለግላል ዝቅተኛ የካርቦን ብረት ቁሳቁሶች ፍጥነትም በጣም ከፍተኛ ነው; የ CNC ፕላዝማ መቁረጫ ማሽን በተመሳሳይ ጊዜ አየር እንዲሁ በጣም ኢኮኖሚያዊ የሥራ ጋዝ ነው። ነገር ግን የአየር መቆራረጥ ብቻውን ሲጠቀሙ እንደ ስላግ ሃንግ፣ ቆርጦ ኦክሳይድ፣ ናይትሮጅን መጨመር፣ ወዘተ የመሳሰሉ ችግሮች ሊኖሩ ይችላሉ፣ እና የኤሌክትሮድ እና የኖዝል ዝቅተኛ ህይወት የስራ ቅልጥፍና እና የመቁረጥ ወጪን ይጎዳል።
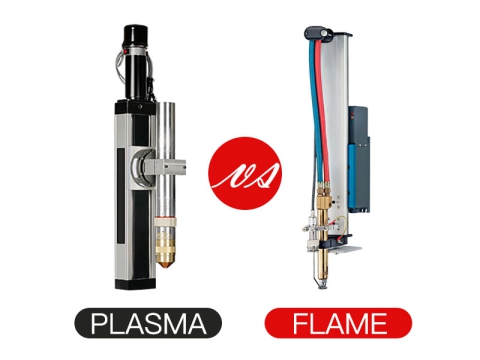
B. ኦክስጅን ቀላል የብረት ቁሳቁሶችን የመቁረጥ ፍጥነት ሊጨምር ይችላል. ለመቁረጥ ኦክሲጅን ሲጠቀሙ, የመቁረጫ ሁነታው በጣም ተመሳሳይ ነው ነበልባል መቁረጥ. ከፍተኛ ሙቀት ያለው እና ከፍተኛ ኃይል ያለው የፕላዝማ ቅስት የመቁረጫ ፍጥነትን ያፋጥናል, ነገር ግን ከፍተኛ ሙቀት ያለው ኦክሳይድን በሚቋቋም ኤሌክትሮድ መጠቀም አለበት, እና በተመሳሳይ ጊዜ ኤሌክትሮጁን የኤሌክትሮል ህይወትን ለማራዘም በአርሲንግ ወቅት ተጽእኖን ይከላከላል.
C. ሃይድሮጅን አብዛኛውን ጊዜ ከሌሎች ጋዞች ጋር ለመደባለቅ እንደ ረዳት ጋዝ ያገለግላል. ለምሳሌ ታዋቂው ጋዝ H35 (የሃይድሮጂን መጠን ክፍልፋይ 35% ነው ፣ የተቀረው argon ነው) በጣም ጠንካራው የፕላዝማ ቅስት የመቁረጥ ችሎታ ያለው ጋዞች ነው ፣ ይህም በዋነኝነት ከሃይድሮጂን ይጠቀማል። ሃይድሮጂን የ arc ቮልቴጅን በከፍተኛ ሁኔታ ሊጨምር ስለሚችል የሃይድሮጂን ፕላዝማ ጄት ከፍተኛ የስሜታዊነት እሴት አለው. ከአርጎን ጋር ሲደባለቅ, የፕላዝማ ጄት የመቁረጥ ችሎታው በእጅጉ ይሻሻላል. በአጠቃላይ, ከብረት በላይ ውፍረት ላላቸው የብረት እቃዎች 70mm, argon + ሃይድሮጂን በተለምዶ እንደ መቁረጫ ጋዝ ጥቅም ላይ ይውላል. የውሃ ጄት የአርጎን + ሃይድሮጂን ፕላዝማ አርክን የበለጠ ለመጭመቅ ጥቅም ላይ ከዋለ ከፍተኛ የመቁረጥ ቅልጥፍናን ማግኘትም ይቻላል።
መ. ናይትሮጅን በብዛት ጥቅም ላይ የሚውል ጋዝ ነው። ከፍተኛ የኃይል አቅርቦት የቮልቴጅ ሁኔታ ውስጥ, ናይትሮጅን ፕላዝማ ቅስት የተሻለ መረጋጋት እና ከፍተኛ ጄት ኃይል ከአርጎን, እንደ አይዝጌ ብረት እንደ ከፍተኛ viscosity ቁሶች ጋር ፈሳሽ ብረት መቁረጥ ጊዜ እንኳ እና ኒኬል ላይ የተመሠረተ alloys ሁኔታ ውስጥ, የተቆረጠ በታችኛው ጠርዝ ላይ ዝገት መጠን ደግሞ ትንሽ ነው. ናይትሮጅን ለብቻው ጥቅም ላይ ሊውል ወይም ከሌሎች ጋዞች ጋር መቀላቀል ይቻላል. ለምሳሌ, ናይትሮጅን ወይም አየር ብዙውን ጊዜ በራስ-ሰር በሚቆረጥበት ጊዜ እንደ ሥራ ጋዞች ይጠቀማሉ. እነዚህ 2 ጋዞች የካርቦን ብረትን በከፍተኛ ፍጥነት ለመቁረጥ መደበኛ ጋዝ ሆነዋል። አንዳንድ ጊዜ ናይትሮጅን የኦክስጂን ፕላዝማ ቅስት ለመቁረጥ እንደ መነሻ ጋዝ ጥቅም ላይ ይውላል.
ኢ አርጎን ጋዝ በከፍተኛ ሙቀት ውስጥ ከማንኛውም ብረት ጋር እምብዛም ምላሽ አይሰጥም, እና የአርጎን ፕላዝማ ቅስት በጣም የተረጋጋ ነው. ከዚህም በላይ ጥቅም ላይ የሚውሉት ኖዝሎች እና ኤሌክትሮዶች ረጅም የአገልግሎት ሕይወት አላቸው. ነገር ግን, የአርጎን ፕላዝማ አርክ ቮልቴጅ ዝቅተኛ ነው, የ enthalpy ዋጋ ከፍ ያለ አይደለም, እና የመቁረጥ ችሎታ ውስን ነው. ከአየር መቆራረጥ ጋር ሲነፃፀር, የመቁረጫው ውፍረት በ 25% ገደማ ይቀንሳል. በተጨማሪም, በአርጎን ጋዝ ጥበቃ አካባቢ, የቀለጠው ብረት ወለል ውጥረት በአንጻራዊነት ትልቅ ነው, እሱም ስለ ነው 30% በናይትሮጅን አከባቢ ውስጥ ካለው ከፍ ያለ, ስለዚህ ተጨማሪ የዝላይት ተንጠልጣይ ችግሮች ይኖራሉ. ከአርጎን እና ከሌሎች ጋዞች ድብልቅ ጋር መቆራረጥ እንኳን ከቅጣቱ ጋር ተጣብቆ የመያዝ አዝማሚያ ይኖረዋል. ስለዚህ, አሁን ለፕላዝማ መቁረጥ ንጹህ አርጎን ብቻ መጠቀም በጣም አነስተኛ ነው.
2. የፕላዝማ የመቁረጥ ፍጥነት
በጥራት መቁረጥ ላይ ከሚሠራው ጋዝ ተጽእኖ በተጨማሪ የ CNC ፕላዝማ መቁረጫ ማሽንን የማቀነባበር ፍጥነት የመቁረጥ ውጤት በጣም አስፈላጊ ነው. የመቁረጥ ፍጥነት: ጥሩው የመቁረጥ ፍጥነት በመሳሪያው መግለጫ መሰረት ሊመረጥ ወይም በሙከራ ሊወሰን ይችላል. በእቃው ውፍረት, የተለያዩ እቃዎች, የሟሟ ነጥብ, የሙቀት መቆጣጠሪያ እና ከመቅለጥ በኋላ የንጣፍ ውጥረት, የመቁረጫ ፍጥነትም ይዛመዳል. ልዩነት. ዋና አፈፃፀም;
A. መጠነኛ የመቁረጥ ፍጥነት መጨመር የመቁረጡን ጥራት ያሻሽላል, ማለትም, መቁረጡ በትንሹ ጠባብ, የተቆረጠው ቦታ ለስላሳ ነው, እና የአካል መበላሸት መቀነስ ይቻላል.
ለ. የመቁረጫ ፍጥነት በጣም ፈጣን ስለሆነ የመቁረጫው መስመራዊ ኃይል ከሚፈለገው እሴት ያነሰ ነው. በስንጣው ውስጥ ያለው ጄት ቀልጦ የተቆረጠውን መቅለጥ በፍጥነት በማፍሰስ ከፍተኛ መጠን ያለው መጎተቻ ለመፍጠር አይችልም። ማሽቆልቆል.
C. የመቁረጫ ፍጥነት በጣም ዝቅተኛ ሲሆን, ምክንያቱም የመቁረጫው ቦታ የፕላዝማ ቅስት አኖድ ስለሆነ, የእራሱን ቅስት መረጋጋት ለመጠበቅ, የ CNC ቦታው ከቅስት አቅራቢያ ካለው መሰንጠቅ አጠገብ ያለውን የአየር ማስተላለፊያ ፍሰት መፈለግ የማይቀር ነው, እና የጄቱ ራዲያል አቅጣጫ የበለጠ ሙቀትን ያስተላልፋል, ስለዚህም ቁስሉ እንዲሰፋ. በቀጭኑ በሁለቱም በኩል ያለው የቀለጠው ቁሳቁስ ተሰብስቦ ከታች ጠርዝ ላይ ይጠናከራል, ለማጽዳት ቀላል ያልሆነ ጥቀርሻ ይሠራል, እና የላይኛው ጫፍ ሞቃታማ እና ቀልጦ የተጠጋጋ ጥግ ይሠራል.
መ. ፍጥነቱ እጅግ በጣም ዝቅተኛ በሆነበት ጊዜ ቁስሉ በጣም ሰፊ በመሆኑ ቅስት እንኳን ይጠፋል። ይህ ጥሩ የመቁረጥ ጥራት እና የመቁረጥ ፍጥነት የማይነጣጠሉ መሆናቸውን ያሳያል.
3. የፕላዝማ መቁረጥ ወቅታዊ
የመቁረጫ ወቅታዊ ወሳኝ የመቁረጫ ሂደት መለኪያ ነው, እሱም የመቁረጫውን ውፍረት እና ፍጥነት በቀጥታ የሚወስን, ማለትም የመቁረጫ ችሎታ, ከፍተኛ ጥራት ያለው ፈጣን የመቁረጥ የፕላዝማ መቁረጫ ማሽን ትክክለኛ አጠቃቀም ላይ ተጽእኖ ያሳድራል, የመቁረጫ ሂደት መለኪያዎች በጥልቀት መረዳት እና በደንብ መታወቅ አለባቸው.
A. የመቁረጫ ጅረት እየጨመረ ሲሄድ, የአርሲው ኃይል ይጨምራል, የመቁረጥ አቅም ይጨምራል, እና የመቁረጥ ፍጥነት ይጨምራል.
ለ - የመቁረጫ ጅረት እየጨመረ በሄደ መጠን የአርከስ ዲያሜትር ይጨምራል, እና አርክው እየጠነከረ ይሄዳል, መቁረጡን የበለጠ ሰፊ ያደርገዋል.
ሐ. ከመጠን በላይ የመቁረጥ ጅረት የኖዝል ሙቀታዊ ጭነት ይጨምራል, አፍንጫው ያለጊዜው ተጎድቷል, እና የመቁረጥ ጥራት በተፈጥሮው ይቀንሳል, እና መደበኛ መቁረጥ እንኳን ሊከናወን አይችልም.
ከፕላዝማ ከመቁረጥ በፊት የኃይል አቅርቦትን በሚመርጡበት ጊዜ በጣም ትልቅ ወይም ትንሽ የሆነ የኃይል አቅርቦት መምረጥ አይችሉም. በጣም ትልቅ ለሆነ የኃይል አቅርቦት, የመቁረጥ ወጪን ግምት ውስጥ ማስገባት ብክነት ነው, ምክንያቱም እንዲህ ዓይነቱ ትልቅ ጅረት ጨርሶ ጥቅም ላይ ሊውል አይችልም. እንዲሁም የወጪ በጀትን በመቆጠብ ምክንያት, የፕላዝማውን የኃይል አቅርቦት በሚመርጡበት ጊዜ, አሁን ያለው ምርጫ በጣም ትንሽ ነው, ስለዚህም በእውነታው መቁረጥ ወቅት የራሱን የመቁረጫ መስፈርቶች ማሟላት አይችልም, ይህም በ CNC መቁረጫ ማሽን ላይ ትልቅ ጉዳት አለው. ጋቦርቴክ የመቁረጫ አሁኑን እና እንደ ቁሳቁሱ ውፍረት የሚዛመደውን አፍንጫ ለመምረጥ ያስታውሰዎታል.
4. የኖዝል ቁመት
Nozzle h8 የሚያመለክተው በኖዝል መጨረሻ ፊት እና በመቁረጫው ወለል መካከል ያለውን ርቀት ነው, ይህም የጠቅላላው የአርክ ርዝመት አካል ነው. የፕላዝማ ቅስት መቁረጥ በአጠቃላይ ቋሚ ጅረት ወይም ቁልቁል ጠብታ ውጫዊ የኃይል አቅርቦትን ይጠቀማል። የ nozzle h8 ከተጨመረ በኋላ, አሁን ያለው ለውጥ ትንሽ ነው, ነገር ግን የአርከስ ርዝመቱን ይጨምራል እና የቮልቴጅ መጠን እንዲጨምር ያደርጋል, በዚህም የአርኪን ኃይል ይጨምራል; ግን በተመሳሳይ ጊዜ ለአካባቢው የተጋለጡ የአርከስ ርዝማኔዎች ሲያድግ, በአርከስ ዓምድ የጠፋው ኃይል ይጨምራል.
የ 2 ምክንያቶች ጥምር ውጤትን በተመለከተ, የቀድሞው ሚና ብዙውን ጊዜ በኋለኛው ሙሉ በሙሉ ይሰረዛል, ነገር ግን ውጤታማ የመቁረጥ ኃይል ይቀንሳል, በዚህም ምክንያት የመቁረጥ አቅም ይቀንሳል. ብዙውን ጊዜ የሚያሳየው የመቁረጫው ጄት የመንፋት ኃይል ተዳክሟል ፣ በታችኛው ክፍል ላይ ያለው የቀረው ጥቀርሻ ይጨምራል ፣ እና የላይኛው ጠርዝ ከመጠን በላይ ይቀልጣል የተጠጋጋ ማዕዘኖች። በተጨማሪም የፕላዝማ ጄት ቅርፅን ከግምት ውስጥ በማስገባት የችቦውን አፍ ከለቀቁ በኋላ የጄቱ ዲያሜትር ወደ ውጭ ይስፋፋል, እና የንፋሱ h8 መጨመር የመቁረጡ ስፋት መጨመር አይቀሬ ነው. ስለዚህ, በተቻለ መጠን አነስተኛ መጠን ያለው nozzle h8 በመምረጥ የመቁረጫ ፍጥነት እና የመቁረጥ ጥራት ማሻሻል ጠቃሚ ነው. ነገር ግን፣ nozzle h8 በጣም ዝቅተኛ ሲሆን ድርብ አርክ ክስተትን ሊያስከትል ይችላል። የሴራሚክ ውጫዊ አፍንጫውን በመጠቀም የንፋሱን h8 ን ወደ ዜሮ ያቀናጃል, ማለትም, የንፋሱ መጨረሻ ፊት በቀጥታ የሚቆረጠውን ገጽ ይገናኛል, እና ጥሩ ውጤት ሊገኝ ይችላል.
5. አርክ ኃይል
በጣም የታመቀ የፕላዝማ ቅስት መቁረጫ ቅስት ለማግኘት ፣ የመቁረጫ አፍንጫው ትንሽ የአፍንጫ ቀዳዳ ፣ ረዘም ያለ ቀዳዳ ርዝመት ይጠቀማል እና የማቀዝቀዝ ውጤቱን ያጠናክራል ፣ ይህም የአሁኑን ማለፊያ በኖዝል ውጤታማ የመስቀለኛ ክፍልን ፣ ማለትም የአርከስ መጨመር የኃይል ጥንካሬ። ግን በተመሳሳይ ጊዜ መጨናነቅ የአርከስ ኃይልን ማጣት ይጨምራል. ስለዚህ ለመቁረጥ የሚያገለግለው ትክክለኛው ውጤታማ ኃይል በኃይል አቅርቦቱ ከሚገኘው ኃይል ያነሰ ነው. የኪሳራ መጠኑ በአጠቃላይ በ25% እና መካከል ነው። 50%. እንደ የውሃ መጭመቂያ ፕላዝማ ቅስት መቁረጥ ያሉ አንዳንድ ዘዴዎች የኃይል ብክነት መጠኑ የበለጠ ይሆናል, ይህ ጉዳይ የመቁረጥ ሂደት መለኪያ ንድፍ ወይም የመቁረጫ ወጪዎችን ኢኮኖሚያዊ ስሌት ሲሰራ ግምት ውስጥ መግባት አለበት.
በኢንዱስትሪ ውስጥ ጥቅም ላይ የሚውሉት የብረት ሳህኖች ውፍረት በአብዛኛው ከታች ነው 50mm. በዚህ ውፍረት ክልል ውስጥ በተለመደው የፕላዝማ ቅስቶች መቁረጥ ብዙውን ጊዜ ትላልቅ እና ትናንሽ መቁረጦችን ያስከትላል, እና የላይኛው ጫፍ ደግሞ የመቁረጫውን ትክክለኛነት ይቀንሳል እና የሚቀጥለውን ሂደት መጠን ይጨምራል. የካርቦን ብረትን ፣ አልሙኒየምን እና አይዝጌ ብረትን ለመቁረጥ ኦክሲጅን እና ናይትሮጂን ፕላዝማ ቅስት ሲጠቀሙ የጠፍጣፋው ውፍረት በ 10 ~ ክልል ውስጥ በሚሆንበት ጊዜ 25mm, ብዙውን ጊዜ ቁሱ ይበልጥ ወፍራም ነው, የመጨረሻው ጠርዝ የተሻለው perpendicularity, እና የመቁረጫ ጠርዝ አንግል ስህተት 1 ዲግሪ ~ 4 ዲግሪ ነው. የጠፍጣፋው ውፍረት ያነሰ በሚሆንበት ጊዜ 1mm, የጠፍጣፋው ውፍረት እየቀነሰ ሲሄድ, የመቀነስ አንግል ስህተት ከ 3 ° ~ 4 ° ወደ 15 ° ~ 25 ° ይጨምራል.
በአጠቃላይ የዚህ ክስተት መንስኤ በተቆረጠው ወለል ላይ ያለው የፕላዝማ ጄት የሙቀት ግብዓት ሚዛን አለመመጣጠን እንደሆነ ይታመናል ፣ ማለትም ፣ የፕላዝማ ቅስት ኃይል ከታችኛው ክፍል ይልቅ በተቆረጠው የላይኛው ክፍል ውስጥ የበለጠ ይለቀቃል። ይህ የኃይል መለቀቅ አለመመጣጠን ከብዙ የሂደት መመዘኛዎች ጋር በቅርበት ይዛመዳል፣ ለምሳሌ የፕላዝማ ቅስት መጭመቂያ ደረጃ፣ የመቁረጥ ፍጥነት እና በእንፋሎት እና በስራው መካከል ያለው ርቀት። የ ቅስት ያለውን መጭመቂያ እየጨመረ ከፍተኛ ሙቀት ፕላዝማ ጄት ይበልጥ ወጥ የሆነ ከፍተኛ ሙቀት አካባቢ ለማቋቋም, እና በተመሳሳይ ጊዜ በላይኛው እና የታችኛው ቁርጠት መካከል ያለውን ስፋት ልዩነት ሊቀንስ ይችላል ጄት ያለውን ፍጥነት መጨመር ይችላሉ. ይሁን እንጂ ከተለመዱት የኖዝሎች ከመጠን በላይ መጨናነቅ ብዙውን ጊዜ ድርብ ቅስትን ያስከትላል, ይህም ኤሌክትሮዶችን እና ኖዝሎችን መጠቀም ብቻ ሳይሆን, ሂደቱን የማይቻል ያደርገዋል, ነገር ግን የመቁረጥን ጥራት ይቀንሳል. በተጨማሪም, ከመጠን በላይ ከፍተኛ ፍጥነት እና ከመጠን በላይ ከፍተኛ የኖዝል h8 በተቆራረጡ የላይኛው እና ዝቅተኛ ስፋቶች መካከል ያለውን ልዩነት ይጨምራል.