ቢሌት አልሙኒየም ምንድን ነው?
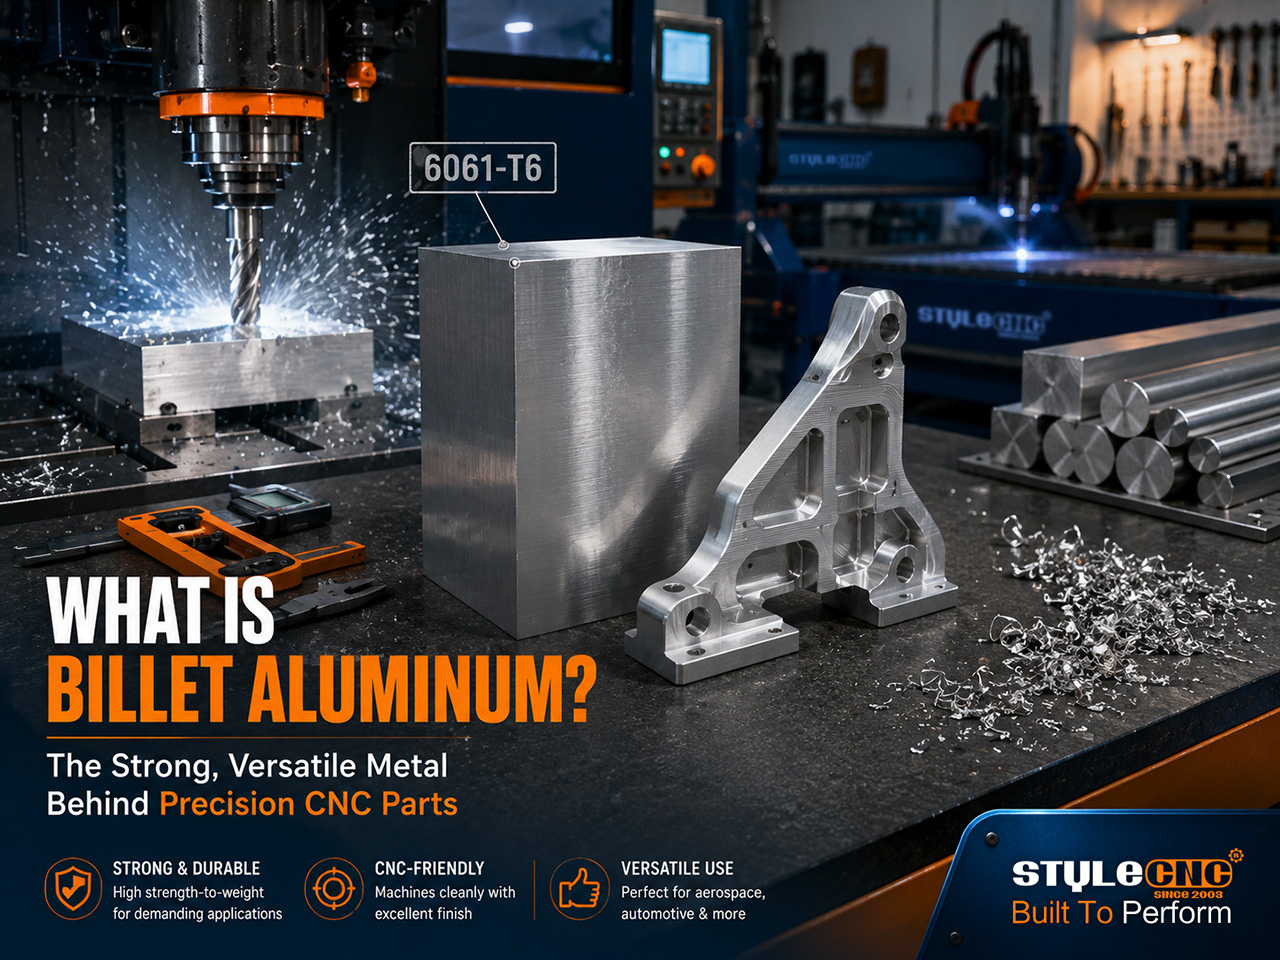
ቢሌት አልሙኒየም ከተቀረጸ አልሙኒየም የተሰራ ጠንካራ ብሎክ ወይም ባር ሲሆን ከተቀረጸ ኢንጎት የተወጣ ወይም የተጠቀለለ እና ከዚያም እስከ ርዝመት የተቆረጠ ነው። እንደ ቢሌት የተገለጹት ክፍሎች ከዚህ ጠንካራ ክምችት የተመረቱት ወደ ሻጋታ (ጣውላ) ከመፍሰስ ወይም ወደ ቅርጽ ከመደፋት ይልቅ ነው። የቢሌት ሂደቱ ወጥ የሆነ የእህል መዋቅር እና ሊገመት የሚችል የማሽን ባህሪ ይሰጣል።
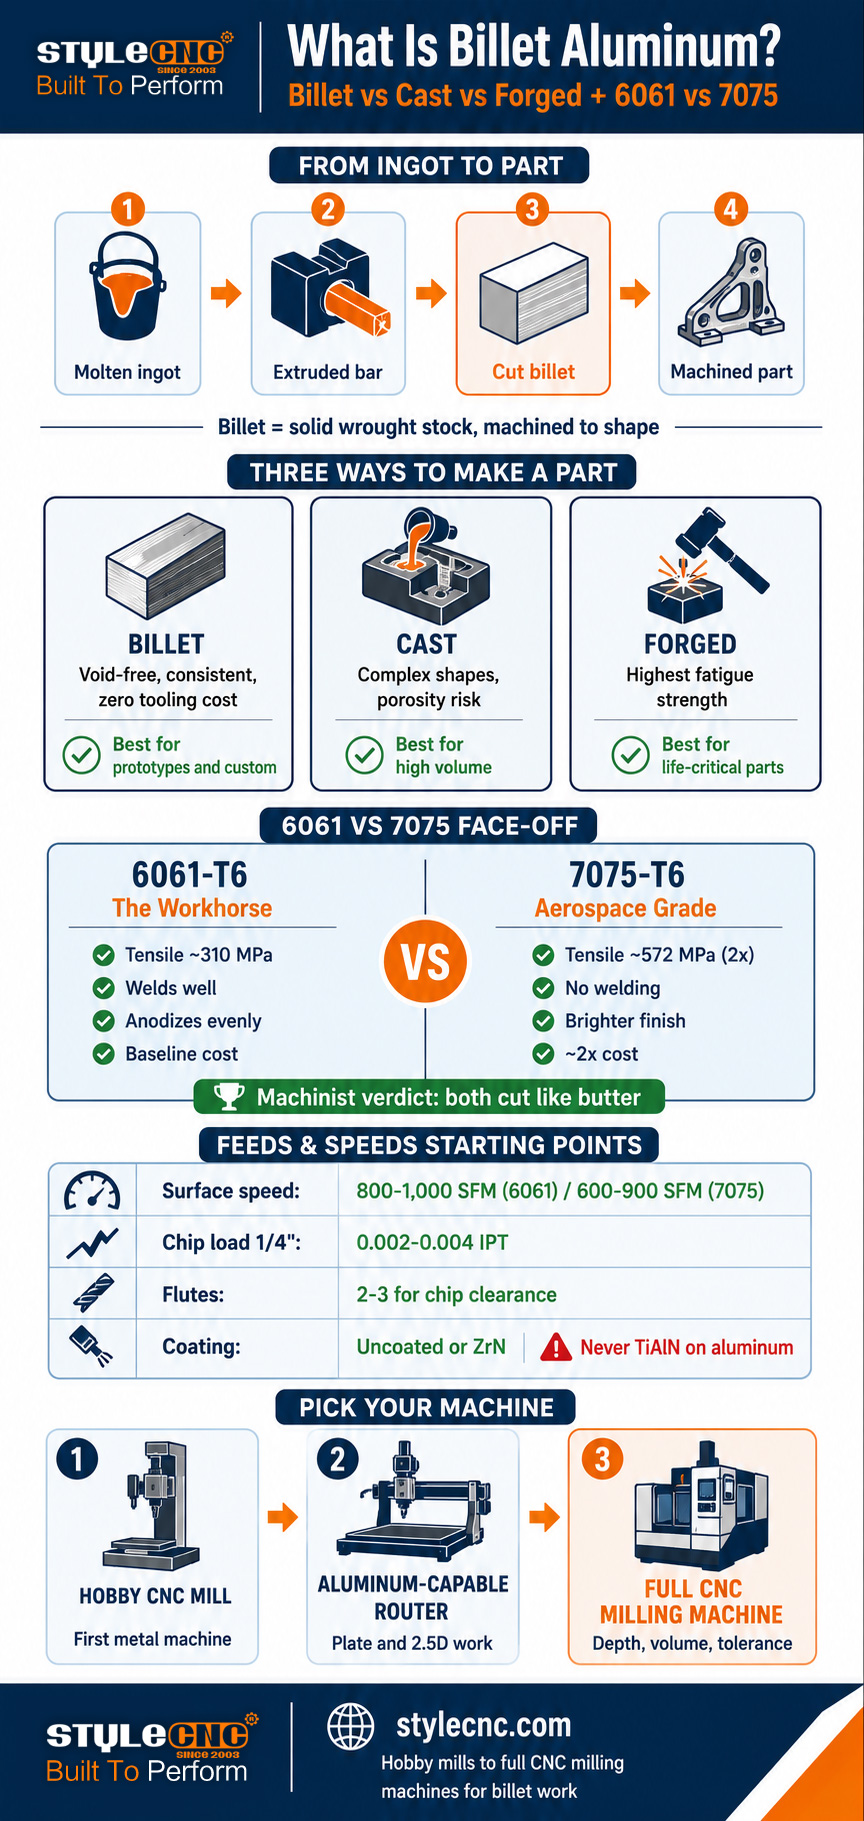
እውነቱን ለመናገር፣ ቢሌት የሚገልጸው ጥሬ ክምችት አይነት እንጂ አስማታዊ ቁሳቁስ አይደለም። አልሙኒየም የሚጀምረው ቀልጦ የተሠራ ብረት ወደ ትላልቅ የተጣሉ ኢንጎትዎች ሲፈስ ነው። እነዚያ ኢንጎትዎች ከዚያም ወደ አሞሌዎች፣ ክብ እና ሳህኖች ይገለበጣሉ ወይም በሙቀት ይጠቀለላሉ፣ ይህ ሂደት ብረቱን የሚጨምቅ፣ የእህል አወቃቀሩን የሚያጠራ እና የሚወረውረውን አብዛኛውን ውስጣዊ ክፍተት የሚያስወግድ ነው። ያንን የተሰፋ አሞሌ ወደ የስራ ቁራጭ መጠን ያላቸው ብሎኮች ይቁረጡ እና ቢሌት ይኖርዎታል።
አንድ አምራች አንድ ክፍል ቢሌት ነው ሲል፣ ከዚያ ጠንካራ ከተሰራ ክምችት የተሰራ ነው ማለቱ ነው። ክፍሉ ያልሆነው ቁሳቁስ ሁሉ እንደ ቺፕስ ይቆረጣል። ይህ በንጹህ መልክ የሚቀንስ ምርት ነው፣ እና ለዚህም ነው የቢሌት ክፍሎች የጥራት ዝና እና የወጪ ፕሪሚየም ያላቸው፡ ሂደቱ ቁሳቁስን ያባክናል ነገር ግን ወጥ የሆነ፣ ጥቅጥቅ ያለ፣ ባዶ-ነጻ የሆነ ውስጣዊ መዋቅር ያላቸውን ክፍሎች ያመርታል።
በቢሌት ዙሪያ ያለው ጥራት ያለው ሃሎ በአብዛኛው የሚገባ ቢሆንም ብዙ ጊዜ ከመጠን በላይ ይሸጣል። በአግባቡ የተነደፈ የተቀረጸ ክፍል በደንብ ያልተነደፈ የቢሌት ክፍልን በተሻለ ሁኔታ ሊወጣ ይችላል። ቢሌት በአስተማማኝ ሁኔታ የሚያቀርበው ወጥነት ነው፡ ምንም የቀዳዳነት ድንገተኛ ነገሮች የሉም፣ የተደበቁ ክፍተቶች የሉም፣ አወጣጡ በሚፈቅደው በእያንዳንዱ አቅጣጫ ሊተነብይ የሚችል ጥንካሬ እና በማሽን ሂደት ወቅት የመጠን መረጋጋት።
ቢሌት ከ Cast እና Forged Aluminum: እውነተኛ ልዩነቶች
3 የምርት መስመሮች ጥሬ አልሙኒየምን ወደ ተጠናቀቁ ክፍሎች ይለውጧቸዋል፣ እና እያንዳንዳቸው በብረቱ ውስጥ የተለየ የጣት አሻራ ይተዋል። ከዚህ በታች ያለው ሰንጠረዥ ለክፍሉ አፈጻጸም እና ለማሽን አስፈላጊ በሆኑ ነገሮች ላይ ያወዳድራቸዋል።
| ሁኔታ | ቢሌት (በማሽን የተሰራ) | ውሰድ | የተቀረጸ |
|---|---|---|---|
| እንዴት እንደተሰራ | ከጠንካራ የተቀረጸ ባር ወይም ሳህን የተሰራ | የተቀለጠ ብረት ወደ ሻጋታ ፈሰሰ | ባዶ የተፈጨ ወይም ቅርጽ ያለው ሞቀ |
| ውስጣዊ መዋቅር | ዩኒፎርም፣ ጥቅጥቅ ያለ፣ ባዶ ያልሆነ | ክፍተቶች እና የመቀነስ ክፍተቶች ሊኖሩ ይችላሉ | በጣም ጥቅጥቅ ያለ፤ የእህል ፍሰቶች የክፍል ቅርፅን ይከተላሉ |
| ኃይል | ከፍተኛ እና ወጥነት ያለው | ከሦስቱ ዝቅተኛው፤ እንደ ቀረጻ ጥራት ይለያያል | ከፍተኛ፣ በተለይም የድካም ጥንካሬ |
| የዲዛይን ነፃነት | በመሳሪያ መዳረሻ የተገደበ | ከፍተኛ፤ ውስብስብ ውስጣዊ ቅርጾች ሊኖሩ ይችላሉ | ውስን፤ ቀላል ጠንካራ ቅርጾች |
| የመሳሪያ ወጪ | ምንም (ማስተካከያ ብቻ) | ከፍተኛ (የሻጋታ ዋጋ) ከመጠኑ በላይ ተከፍሏል | ለትላልቅ መጠኖች ከፍተኛ (የሞት ዋጋ) |
| ምርጥ የድምጽ መጠን | ከ1 እስከ መቶዎች | በመቶዎች እስከ ሚሊዮን | ከሺዎች እስከ ሚሊዮን |
| የተለመዱ ክፍሎች | ፕሮቶታይፖች፣ ብጁ ቅንፎች፣ የአፈጻጸም ክፍሎች | የሞተር ብሎኮች፣ መያዣዎች፣ ጎማዎች (የተቀረጹ) | የተንጠለጠሉ ክንዶች፣ የአውሮፕላን መገጣጠሚያዎች፣ ክራንክሻፍት |
| የወለል ማጠናቀቂያ ሂደት | በማሽን የተሰራ አጨራረስ፣ Ra 1.6 ወይም ከዚያ በላይ | እንደ ተለጠፈ ሻካራ፤ አስፈላጊ በሚሆንበት ቦታ በማሽን የተሰራ | የተጭበረበረ ቆዳ፤ በበይነገጽ ላይ የተተገበረ |
ተግባራዊ የውሳኔ ህግ፡- የሻጋታ ዋጋ ሲቀንስ እና ውስብስብ ጂኦሜትሪ አስፈላጊ በሚሆንበት ጊዜ ከፍተኛ መጠን ያለው የመጣል ድል። የድካም ጥንካሬ ለሕይወት ወሳኝ በሆነበት ቦታ የመቅረጽ ድል። ቢሌት ለፕሮቶታይፖች፣ ለዝቅተኛ መጠን ብጁ ስራ እና ዛሬ የትርፍ ጊዜ ማሳለፊያ ወይም የስራ ሱቅ ያለመሳሪያ ኢንቨስትመንት ሙሉ ጥንካሬ የሚፈልግበት ማንኛውም ክፍል ያሸንፋል። የመጨረሻው ጉዳይ የሲኤንሲ ወፍጮዎች እና የአሉሚኒየም አቅም ያላቸው ራውተሮች የሚኖሩበት ቦታ ነው።
6061 ከ 7075 ጋር ሲነጻጸር፡ አስፈላጊ የሆኑት 2 ደረጃዎች
ወደ ማንኛውም የብረት አቅራቢ ይሂዱ እና ሁለት የተፈጠሩ ቅይጥዎች የቢሌት መደርደሪያዎችን ይቆጣጠራሉ፡ 6061 እና 7075። በአሉሚኒየም ማህበር መረጃ መሰረት፣ የ6000 እና 7000 ተከታታይ የ CNC ማሽነሪ አጠቃቀም፣ እና ለአብዛኛዎቹ ሱቆች ምርጫው ለእነዚህ ሁለት ጠባብ ነው።
| ንብረት | 6061-T6 (የስራ ፈረስ) | 7075-T6 (የአየር ስፔስ ደረጃ) |
|---|---|---|
| የተጠቂ ጥንካሬ | ~310 MPa (45 ksi) | ~572 MPa (83 ksi)፣ በግምት በእጥፍ |
| ጠንካራነት (ብሪኔል) | ~ 95 | ~ 150 |
| ዝገት መቋቋም | እጅግ በጣም ጥሩ፤ አኖዳይዝ በእኩል መጠን | ፍትሃዊ፤ ብዙውን ጊዜ ለጥበቃ አኖይድድ ወይም ሽፋን የተደረገበት |
| ብየዳ | ከመደበኛ ሂደቶች ጋር ጥሩ | ደካማ፤ ብየዳ አይመከርም |
| ማሽነሪነት | በጣም ጥሩ፤ ትንሽ ወፍራም ቺፕስ | በጣም ጥሩ፤ ጠንካራ፣ ቺፕስ ብሩስን የሚያጸዳ |
| የሱል መጨረሻ | ጥሩ፤ ወጥ የሆነ የአኖዲንግ ቀለም | የበለጠ ብሩህ የማሽን አጨራረስ፤ የአኖዳይዝ ቀለም ይለያያል |
| አንጻራዊ ወጪ | መነሻ | በግምት 2 እጥፍ በአንድ ፓውንድ (በእውነተኛው ዓለም ዋጋዎች፦ ~$38 ከ ~$101 ጋር ሲነጻጸር) |
| ለ | ቅንፎች፣ እቃዎች፣ መያዣዎች፣ አጠቃላይ ክፍሎች | ከፍተኛ ውጥረት ያለባቸው መዋቅራዊ ክፍሎች፣ ኤሮስፔስ፣ እሽቅድድም |
የዝርዝር ወረቀቶቹ የሚያጡት ሁለቱ በማሽኑ ላይ ምን ያህል ተመሳሳይ እንደሆኑ ነው። ሁለቱንም ዕለታዊ ዕለታዊ ቆርጠው የወጡ ተግባራዊ የማቺኒስት አባላት ተመሳሳይ ፕሮግራሞችን እና መሳሪያዎችን በመጠቀም ሪፖርት ያደርጋሉ፣ 7075 ደግሞ በግልጽ የሚታይ ብሩህ አጨራረስ ትቶ ቺፖችን በቀላሉ እየሰበረ በፍጥነት እየሰበረ ነው። አንድ አባል የማህበረሰቡን ስምምነት ጠቅለል አድርጎ አቅርቧል፡- አንዱ እንደ ቅቤ ይቀንሳል። የሆቢ-ማቺኒስት መድረክ ተጠቃሚዎች ያስተጋባሉ፡- ከ6061 ጋር ተመሳሳይ ምግቦች እና ፍጥነቶች፣ 7075ን አትፍሩ።
ትክክለኛው ውሳኔ አንቀሳቃሾች ወጪ እና አተገባበር እንጂ የማሽን አቅም አይደሉም። ክፍሉ ጥንካሬውን በትክክል ሲፈልግ ለ7075 በእጥፍ ይክፈሉ፡ የጭነት ተሸካሚ ቅንፎች፣ የእገዳ ክፍሎች፣ ከፍተኛ ጭንቀት ያላቸው እቃዎች። ለሌሎች ነገሮች ሁሉ 6061 ይጠቀሙ፣ እና እንደ ጉርሻ የተሻለ የአኖዳይዜሽን ወጥነት እና የመገጣጠም ችሎታ ያግኙ።
T6 ምን ማለት ነው? በቀላል ቋንቋ
ከቅይጥ ቁጥሩ በኋላ ያሉት ፊደላት የሙቀት መጠኑን፣ የመጨረሻውን ጥንካሬ የሚወስነውን የሙቀት ማከሚያ ሁኔታ ይገልጻሉ። ለቢሌት ገዢዎች፣ 3 ስያሜዎች በመደርደሪያው ላይ ያለውን ሁሉንም ነገር ማለት ይቻላል ይሸፍናሉ።
✓ T6፦ መፍትሄው በሙቀት የታከመ እና በሰው ሰራሽ መንገድ ያረጀ። ለ6061 እና 7075 የሚሆን መደበኛ ሙሉ ጥንካሬ ሙቀት። ዝርዝሩ 6061 ወይም 7075 ያለ ቁጣ ብቻ የሚናገር ከሆነ፣ T6 ን ያስቡ ነገር ግን ለመዋቅራዊ ስራ ከመግዛትዎ በፊት ያረጋግጡ።
✓ T651T6 እና ውስጣዊ ውጥረትን የሚያስታግስ ቁጥጥር የሚደረግበት ዝርጋታ። ለጠፍጣፋ ክምችት አስፈላጊ ነው፡- የT651 ሳህን በማሽን ወቅት ጠፍጣፋ ሆኖ ይቆያል ምክንያቱም የመዛባት ምክንያት የሆኑት ቀሪ ጭንቀቶች ተነቅለዋል። ትላልቅ የኪስ ቦታዎች ላሏቸው ክፍሎች አነስተኛ ዋጋ አለው።
✓ ኦ (የተበላሸ)፦ ለስላሳ፣ የሞተ-አናኔል ሁኔታ። ለመታጠፍ ቀላል፣ ለማሽን በጣም መጥፎ (እጅግ በጣም ድድ) እና ደካማ። ለመጀመሪያ ጊዜ ለመፈጠር እና ከዚያ በኋላ ለማሞቅ ካላሰቡ በስተቀር ለማሽን ክፍሎች አይጠቀሙ።
የጭንቀት ማስታገሻ ነጥብ ወፍራም ሳህን ለማቀነባበር ለሚፈልግ ማንኛውም ሰው ትኩረት ሊሰጠው ይገባል። በጭንቀት ያልተላቀቁ የአክሲዮን ኪሶችን በመቁረጥ የተቆለፉ ጭንቀቶችን ይለቃል፣ እና ቁሱ ሲወጣ ክፍሉ በግልጽ ሊሰበር ይችላል። የT651 ሳህን በተለይ ይህንን ለመከላከል ይገኛል። ለቀጭን ክፍሎች እና ለትንንሽ ቅንፎች፣ መደበኛ የT6 አሞሌ ጥሩ ነው።
የማሽን ቢሌት አልሙኒየም፡ ምግቦች እና የፍጥነት መሰረታዊ ነገሮች
አሉሚኒየም ለማሽን በጣም ይቅር ባይ ብረት ነው፣ ለዚህም ነው ለትርፍ ጊዜ ማሳለፊያዎች ከእንጨትና ከፕላስቲክ ለመነሳት ትክክለኛው የመጀመሪያው ብረት የሆነው። ከዚህ በታች ያሉት ቁጥሮች ከአሁኑ የኢንዱስትሪ መቁረጫ ገበታዎች እና ከማሽን ፎረም ልምምድ የተወሰዱ የጋራ መነሻ ነጥቦች ናቸው። እንደ የመጀመሪያ ማለፊያ ክልሎች ይይዟቸው፣ ከዚያም ስዕሉን በማዳመጥ ያስተካክሉ።
| የልኬት | 6061-T6 የመነሻ ነጥብ | 7075-T6 የመነሻ ነጥብ |
|---|---|---|
| የገጽታ ፍጥነት (ካርቦይድ) | ከ800 እስከ 1,000 SFM roughing | ከ600 እስከ 900 SFM (ከ10 እስከ 20% ዝቅተኛ) |
| የቺፕ ጭነት፣ 1/4 ኢንች መጨረሻ ወፍጮ | ከ0.002 እስከ 0.004 አይፒቲ | ከ0.002 እስከ 0.004 IPT (ተመሳሳይ) |
| የቺፕ ጭነት፣ 1/2 ኢንች መጨረሻ ወፍጮ | ከ0.003 እስከ 0.006 አይፒቲ | ከ0.003 እስከ 0.006 IPT (ተመሳሳይ) |
| የዋሽንት ብዛት | ለቺፕ ማጽዳት 2 ወይም 3 ዋሽንት | 2 ወይም 3 ዋሽንት፤ ቺፕስ በቀላሉ ይሰበራል |
| የመሳሪያ ሽፋን | ያልተሸፈነ ወይም ZrN (በፍፁም TiAlN አይደለም) | ያልተሸፈነ ወይም ZrN (በፍፁም TiAlN አይደለም) |
| የማቀዝቀዣ / ቅባት | ጭጋግ ወይም ጎርፍ፤ የተከማቸ ጠርዝን ይከላከላል | ተመሳሳይ ነው፤ የሙቀት አስተዳደር ትንሽ የበለጠ አስፈላጊ ነው |
3 ደንቦች ከማንኛውም ገበታ የበለጠ w8 ይይዛሉ። በመጀመሪያ፣ የቺፕ ጭነት ንጉሥ ነው፡ በጣም ቀላል ቺፕ እና መሳሪያው ከመቁረጥ ይልቅ ይቧጫል፣ ሙቀትን ይገነባል እና አልሙኒየምን እስከ መቁረጫ ጠርዝ ድረስ ያበጃል (የተገነባ ጠርዝ፣ ቁጥር አንድ የአሉሚኒየም አጨራረስ ገዳይ)። ሁለተኛ፣ ቺፖችን ከቁራጩ ውስጥ ያስወግዱ፡ ቺፖችን እንደገና መቁረጥ የፍርስራሽ ማጠናቀቂያዎችን እና የመሰባበር መሳሪያዎችን፣ ለዚህም ነው ትላልቅ ጉሌት ያላቸው 2 እና 3 የዋሽንት ጫፍ ወፍጮዎች የአሉሚኒየም ስራን የሚቆጣጠሩት። ሦስተኛ፣ በአሉሚኒየም ላይ በTiAlN የተሸፈኑ መሳሪያዎችን በጭራሽ አይጠቀሙ፡ ሽፋኑ ከአሉሚኒየም እና ከኬሚካል ጋሎች ጋር ለስራው ክፍል ይዟል።
ለትርፍ ጊዜ ማሳለፊያ ማሽኖች የተሰራ ምሳሌ
ተግባራዊ መሳሪያ: የትርፍ ጊዜ ማሳለፊያ ወፍጮ ወይም በአሉሚኒየም የሚችል ራውተር 4,200 RPM ስፒንድ እና 1/2 በ6061 ኢንች ባለ 3-ዋሽንት ካርቦይድ ጫፍ ወፍጮ። ይህንን ማዋቀር በትክክል የሚያስኬድ የሆቢ-ማቺኒስት አባል በአንድ ጥርስ 0.005 ኢንች የቺፕ ጭነት ከ30 እስከ 40 IPM ሪፖርት ያደርጋል እና 3 HP ይገኛል። ይህ በመጠነኛ ማሽኖች ላይ የአሉሚኒየም ማሽነሪ ባህሪ ነው፡ መካከለኛ RPM፣ ታማኝ የቺፕ ጭነቶች እና ጠንካራ የስራ ቦታ ፍጥነቶችን ማሳደድ።
ከፍተኛ RPM ራውተሮች ስሌትን ይለውጣሉ። ከ10,000 እስከ 24,000 RPM ያለው የራውተር ስፒንድል ለትላልቅ መቁረጫዎች በበቂ ሁኔታ ፍጥነት መቀነስ አይችልም፣ ስለዚህ የአሉሚኒየም ራውተር ስራ ትናንሽ ነጠላ-ዋሽንት እና ባለ 2-ዋሽንት መጨረሻ ወፍጮዎችን ይደግፋል (1/8 ወደ 1/4 ኢንች) የቺፕ ጭነትን ለመጠበቅ ኃይለኛ ምግብ በመጠቀም በፍጥነት ይሮጣሉ። ነጠላ-ዋሽንት አልሙኒየም ቢትስ ለዚህ በትክክል ይገኛሉ፡ አንድ ትልቅ ጋሌት ባለብዙ-ዋሽንት መሳሪያዎች በሚዘጉበት የራውተር ፍጥነት ቺፖችን ያጸዳል።
ለቢሌት አልሙኒየም ምን አይነት ማሽን ያስፈልግዎታል?
ቢሌት አልሙኒየም ከጀማሪዎች ከሚገምቱት በላይ ብዙ ማሽኖችን ማግኘት ይቻላል። መስፈርቱ የጥብቅነት እና የቺፕ አስተዳደር እንጂ ጥሬ ኃይል አይደለም። 3 የማሽን ክፍሎች የትርፍ ጊዜ ማሳለፊያዎችን ወደ ሱቅ የሚወስዱትን ስፔክትረም ይሸፍናሉ።
የዴስክቶፕ እና የትርፍ ጊዜ ማሳለፊያ CNC ወፍጮዎችለብረት የተሰራ፣ ጠንካራ የብረት ክፈፎች እና ለትላልቅ መቁረጫዎች የሚስማሙ ዝቅተኛ-RPM ከፍተኛ-ጉልበት ያላቸው ስፒንዶች ያሉት። የትርፍ ጊዜ ማሳለፊያ CNC ወፍጮ ማሽን ለብረት ና የዴስክቶፕ ትንሽ የ CNC ወፍጮ ማሽን ክላስ በ6061 እና 7075 ውስጥ ቅንፎችን፣ ማቀፊያዎችን እና ትናንሽ የቢሌት ክፍሎችን ያስተናግዳል። ይህ ተፈጥሯዊ የመጀመሪያው የብረት ማሽን ነው።
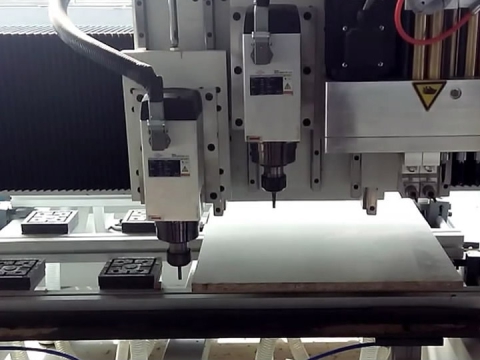
በአሉሚኒየም የሚሠሩ የ CNC ራውተሮች. ጠንካራ ክፈፎች፣ ትክክለኛ ስፒንዶች እና ጭጋግ ቅባት ያላቸው ጋንትሪ ራውተሮች በትንሽ-መቁረጫ ከፍተኛ-RPM አቀራረብ በመጠቀም ቢሌት አልሙኒየምን በጥሩ ሁኔታ ይቆርጣሉ። የአሉሚኒየም መፍትሄዎች የ CNC ራውተር መመሪያ የማዋቀሪያ መስፈርቶችን ይሸፍናል፣ እና የአሉሚኒየም CNC ራውተር ከዲስክ ATC ስርዓት ጋር የመሳሪያው ለውጥ እና ትላልቅ ኤንቨሎፖች አስፈላጊ የሆኑበትን የምርት መጨረሻ ይወክላል። ራውተሮች ለጠፍጣፋ ስራ ያበራሉ፡ ጠፍጣፋ የቢሌት ክፍሎች፣ ፓነሎች እና 2.5D ቅንፎች።
ሙሉ የ CNC ወፍጮ ማሽኖችለጥልቅ ቁራጮች፣ ለጠንካራ ቁጣዎች፣ ለምርት መጠኖች እና ብዙ ማዋቀር የሚያስፈልጋቸው ክፍሎች፣ የ CNC ወፍጮ ማሽን ካታሎግ አውቶማቲክ የብረት ወፍጮ ማሽኖችን በሻጋታ ደረጃ መድረኮች በኩል ያካልላል። ደረጃ መውጣት ጥንካሬን ይገዛል፣ ይህም በቀጥታ ወደ ፈጣን የቁሳቁስ ማስወገጃ እና በቢሌት ስራ ውስጥ የተሻለ መቻቻል ይቀየራል። ሰፋ ያለ የብረት CNC ማሽን ካታሎግ አሉሚኒየምን ከብረት፣ ከናስ እና ከመዳብ ጋር ለሚያዋህዱ ሱቆች አጎራባች አማራጮችን ይሸፍናል።
መዝገበ ቃላት፡ የቢሌት አልሙኒየም ውሎች
አክሲዮኖችን ሲገዙ፣ የውይይት መድረኮችን ሲያነቡ ወይም የቁሳቁስ ዝርዝሮችን ሲያወዳድሩ ይህንን ማጣቀሻ ይጠቀሙ።
| ቃል | መግለጫ |
|---|---|
| ቢትል | ከተወጣ ወይም ከተጠቀለለ ክምችት የተቆረጠ ጠንካራ የአሉሚኒየም ብሎክ ወይም ባር፣ ለማሽን ዝግጁ። |
| የተሰራ | ከተቀረጸ በኋላ በሜካኒካል (ከውጭ የተወጣ፣ የተጠቀለለ) የተሰራ አልሙኒየም፣ የእህል አወቃቀሩን በማጥራት። |
| ኢኖት | ምርቶችን የሚሠራው ትልቁ የአሉሚኒየም አሲስት ብሎክ የሚጀምረው ከ ነው። |
| ቁጣ | የሙቀት-ማከሚያ ሁኔታ ስያሜ (T6፣ T651፣ O) የውህዱን የመጨረሻ ጥንካሬ እና ጥንካሬ የሚወስን። |
| T651 | T6 የሙቀት መጠን እና ለጭንቀት እፎይታ ቁጥጥር የሚደረግበት ዝርጋታ፤ በማሽን ወቅት ወፍራም ሳህን ጠፍጣፋ እንዲሆን ያደርጋል። |
| አብሮ የተሰራ ጠርዝ (BUE) | የአሉሚኒየም ብየዳ እራሱን ከሙቀትና ከመቧጨር እስከ ጫፍ ድረስ፤ የማጠናቀቂያ ችግር ዋነኛው ምክንያት። |
| ቺፕ ሎድ (አይፒቲ) | እያንዳንዱ የመቁረጫ ጥርስ በእያንዳንዱ አብዮት የሚያስወግደው የቁስ ኢንች፤ የዋናው ምግብ እና ፍጥነት ተለዋዋጭ ነው። |
| ኤስ.ኤም.ኤም. | በደቂቃ የሚወጡ እግሮች፤ የመቁረጫ ጠርዙ ፍጥነት በቁሳቁሱ ላይ። |
| ጉሚኒቲ | ለስላሳ አልሙኒየም (በተለይም 6061 እና የተሸረሸረ ስቶክ) በንጽህና ከመቁረጥ ይልቅ የመቀባት ዝንባሌ። |
| ብልሹነት | በተጣለ አሉሚኒየም ውስጥ ከተጣበቀ ጋዝ የተወሰዱ ውስጣዊ ክፍተቶች፤ በአግባቡ በተሰራ የቢሌት ክምችት ውስጥ የለም። |
ተደጋግሞ የሚነሱ ጥያቄዎች
ቢሌት አልሙኒየም ከቀለጠ አልሙኒየም የበለጠ ጠንካራ ነው?
በአጠቃላይ አዎ፣ ለተመሳሳይ ቅይጥ ቤተሰብ። የቢሌት ክምችትን የሚያመነጨው የተፈበረከ ሂደት መጣል የሚተውትን ቀዳዳ እና ክፍተት ያጨምቃል፣ ይህም የቢሌት ክፍሎችን የበለጠ ወጥነት ያለው ጥንካሬ ይሰጣል። የተፈበረከ አልሙኒየም ሁለቱንም በድካም ጥንካሬ ይመታል ምክንያቱም ፎርጂንግ የእህል ፍሰትን ከክፍሉ ቅርፅ ጋር ያስተካክላል። እውነተኛ ማስጠንቀቂያ፡ በጥሩ ሁኔታ የተፈበረከ የቢሌት ክፍልን በጥሩ ሁኔታ የተነደፈ ሊሆን ይችላል፣ ስለዚህ ቢሌት የወጥነት ዋስትና ነው፣ አውቶማቲክ የጥንካሬ ድል አይደለም።
7075 ከ6061 ይልቅ ለማሽን አስቸጋሪ ነው?
እንደ እውነቱ ከሆነ፣ ሁለቱንም በየቀኑ የሚቆርጡት ማሽነሪዎች እንደሚሉት። የተግባራዊ ማሽነሪዎች መድረክ አባላት በሁለቱም ቅይጥ ላይ ተመሳሳይ ፕሮግራሞችን እና መሳሪያዎችን ማሰማራትን ሪፖርት ያደርጋሉ፣ ልዩነቶቹ 7075 የካርባይድ ጠርዞችን በትንሹ በፍጥነት እንደሚለብስ፣ ቺፖችን በቀላሉ እንደሚሰብር እና የበለጠ ብሩህ የሆነ የገጽታ አጨራረስ እንደሚተው ነው። የአሁኑ የኢንዱስትሪ የመቁረጫ ገበታዎች 7075 የገጽታ ፍጥነቶች ከ6061 (ከ600 እስከ 900 SFM ጋር ሲነጻጸር ከ800 እስከ 1,000 SFM ጋር ሲነጻጸር) ከ10 እስከ 20 በመቶ በታች አስቀምጠዋል። ሁለቱም ቅይጥ የትርፍ ጊዜ ማሳለፊያዎችን ማስፈራራት የለባቸውም።
7075 ከ6061 በጣም ውድ የሆነው ለምንድነው?
በዚንክ ላይ የተመሰረተ ቅይጥ፣ ጥብቅ የምርት ቁጥጥር እና የኤሮስፔስ ፍላጎት። ከፕራክቲካል ማቺኒስት የግዢ ክሮች የተገኘው እውነተኛ ዋጋ ክፍተቱን በግልጽ ያሳያል፡ ለ6061-T6 በግምት 38 የአሜሪካን ዶላር የሚገመት ተመሳሳይ አሞሌዎች ለ7075-T6 በግምት 101 የአሜሪካን ዶላር የሚገመት ሲሆን፣ በተለምዶ ከሚጠቀሰው 2x-plus ፕሪሚየም ጋር ይቀራረባል። ተጨማሪው ዋጋ በግምት በእጥፍ የሚጠጋ የመሸከም ጥንካሬን ይገዛል (በግምት 572 MPa ከ 310 MPa ጋር ሲነጻጸር)፣ ይህም በእውነተኛ ጭነት-ተሸካሚ አፕሊኬሽኖች ላይ ብቻ ይከፍላል።
የ CNC ራውተር ቢሌት አልሙኒየምን በእርግጥ መቁረጥ ይችላል?
አዎ፣ በትክክለኛው አቀራረብ። ጠንካራ-ፍሬም ራውተሮች ትክክለኛ ስፒንድል ያላቸው ትናንሽ ነጠላ-ዋሽንት ወይም ባለ 2-ዋሽንት ካርቦይድ መጨረሻ ወፍጮዎችን በመጠቀም የአልሙኒየም ሳህንን በመደበኛነት ይቆርጣሉ (1/8 ወደ 1/4 ኢንች) የቺፕ ጭነትን ለመጠበቅ በከፍተኛ RPM በከፍተኛ ፍጥነት የሚሄድ ኃይለኛ ምግብ እና የተከማቸ ጠርዝን ለመከላከል የጭጋግ ቅባት። ራውተሮች በደንብ ማድረግ የማይችሉት ነገር ትላልቅ መቁረጫዎች ያሉት ጥልቅ ከባድ ሸካራነት ነው፣ ይህም ጠንካራ የ CNC ወፍጮዎች የሚቆጣጠሩበት ነው። ጠፍጣፋ ቅንፎች፣ ፓነሎች እና 2.5D የቢሌት ክፍሎች የራውተር ክልል ናቸው።
በ6061-T6 ውስጥ ያለው T6 ምን ማለት ነው?
T6 የሙቀት መጠኑን የሚወክልበት ስም ነው፡ መፍትሄው በሙቀት የታከመ እና ሙሉ ጥንካሬውን ሙሉ በሙሉ የሚያረጅ ነው። ይህ ለ6061 እና 7075 የቢሌት ክምችት መደበኛ ሁኔታ ነው። T651 ውስጣዊ ውጥረትን የሚያስታግስ ቁጥጥር የሚደረግበት ዝርጋታ ይጨምራል፣ ይህም ጥልቅ ኪሶችን ሲያስገቡ ወፍራም ሳህን ጠፍጣፋ ያደርገዋል። የተቀላቀለ (O temper) ክምችት ለስላሳ፣ ለማሽን የሚስማማ እና ደካማ ስለሆነ ለተሰሩ ክፍሎች ያስወግዱት።
አንድ ጀማሪ በቢሌት አልሙኒየም ውስጥ ምን አይነት ምግቦች እና ፍጥነቶች መጀመር አለበት?
በ6061-T6 ውስጥ የካርቦይድ መሳሪያ፡ በግምት ከ800 እስከ 1,000 የSFM ወለል ፍጥነት፣ በአንድ ጥርስ ላይ ከ0.002 እስከ 0.004 ኢንች የቺፕ ጭነት 1/4 የኢንች መጨረሻ ወፍጮ፣ 2 ወይም 3 ዋሽንቶች፣ ያልተሸፈነ ወይም ZrN ሽፋን፣ እና ጭጋግ ወይም የጎርፍ ማቀዝቀዣ። በ4,200 RPM አካባቢ የተወሰነ የትርፍ ጊዜ ማሳለፊያ ማሽን ላይ 1/2 ባለ 3-ዋሽንት መቁረጫ፣ በመድረክ የተመዘገበ ልምምድ ከ30 እስከ 40 IPM በ0.005 የቺፕ ጭነት አካባቢ ይሰራል። ወግ አጥባቂ ይጀምሩ፣ ፍጥነቱን ከመጨመርዎ በፊት ምግቡን ይጨምሩ።
ወደ ዋናው ነጥብ
ቢሌት አልሙኒየም በቀላሉ ወደ ክፍሎች የሚቀየር ሲሆን ዝናውም የሚመጣው ከዚያ የተሰፋ መዋቅር ወጥነት ነው፡ ምንም አይነት የመጣል ቀዳዳ፣ ሊገመት የሚችል ጥንካሬ እና ንጹህ የማሽን ባህሪ የለውም። ለአብዛኛው ስራ፣ 6061-T6 ትክክለኛው መልስ ሲሆን 7075-T6 በእጥፍ ዋጋ በእውነት በእጥፍ የሚበልጥ ጥንካሬ ለሚፈልጉ ክፍሎች የተያዘ ነው። ሁለቱም ቅይጥዎች በቀላሉ በማሽን በማሽን አማካኝነት እንጨትና ፕላስቲክን አልፎ ለሚሄድ ማንኛውም የትርፍ ጊዜ ማሳለፊያ ሰው ትክክለኛ የመጀመሪያ ብረት ይሆናሉ።
ማሽኑ ከብረት የበለጠ አስፈላጊ ነው። ጠንካራ የትርፍ ጊዜ ማሳለፊያ CNC ወፍጮ ማሽን ወይም በአግባቡ የተዋቀረ በአሉሚኒየም አቅም ያለው CNC ራውተር ለማንኛውም አውደ ጥናት የቢሌት ስራን ይከፍታል፣ እና ሙሉ የ CNC ወፍጮ ማሽን ካታሎግ የክፍሉ መጠን፣ ጥልቀት ወይም መጠን ከመግቢያ ክፍሉ ሲበልጥ ደረጃውን ወደ ላይ ይሸፍናል። STYLECNC ማሽንን መስራት ከሚፈልጓቸው የቢሌት ክፍሎች ጋር ለማዛመድ ቡድን።